


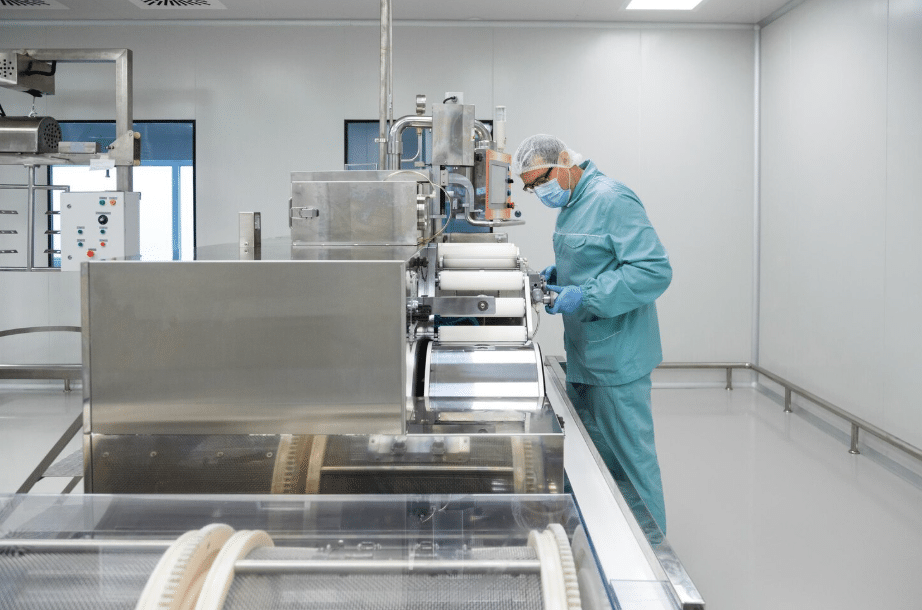
La industria alimentaria atraviesa un proceso de transformación impulsado por la sostenibilidad, la eficiencia energética y las nuevas exigencias regulatorias. En este contexto, la maquinaria industrial alimentaria se ha convertido en un elemento clave para reducir el impacto ambiental de los procesos productivos, optimizar el uso de recursos y garantizar estándares de calidad cada vez más elevados.
La modernización de equipos ya no responde únicamente a criterios de productividad, sino también a la necesidad de cumplir con los nuevos estándares ecológicos que están marcando la evolución del sector.
Regulaciones ambientales y presión del mercado
Las políticas medioambientales europeas, alineadas con iniciativas como el Pacto Verde Europeo, están impulsando cambios significativos en la industria alimentaria. Estas normativas fomentan la reducción del consumo energético, la disminución de emisiones y la optimización del uso del agua y las materias primas en los procesos industriales.
Al mismo tiempo, la demanda de consumidores y distribuidores por productos elaborados de forma sostenible está llevando a las empresas a adoptar tecnologías más eficientes y respetuosas con el entorno.
Equipos diseñados para reducir el consumo energético
Los fabricantes de maquinaria alimentaria han intensificado el desarrollo de equipos que incorporan motores de alta eficiencia, sistemas de recuperación energética y automatización inteligente. Estas soluciones permiten ajustar el consumo en función de la producción real, evitando desperdicios de energía durante los ciclos de trabajo.
Además del ahorro económico que supone esta optimización, la reducción del consumo energético contribuye directamente a disminuir la huella de carbono de las plantas de producción.
Optimización del uso de agua y materias primas
Otro de los pilares de los nuevos estándares ecológicos es la gestión eficiente del agua y de los recursos utilizados en la transformación de alimentos. La maquinaria actual integra sistemas de limpieza optimizados, circuitos cerrados de lavado y tecnologías que reducen la cantidad de residuos generados durante el proceso productivo.
La mejora en los sistemas de corte, dosificación y procesamiento también permite aprovechar mejor las materias primas, reduciendo mermas y aumentando la eficiencia global de la producción.
Digitalización y control ambiental en tiempo real
La incorporación de sensores y plataformas de monitorización digital facilita el seguimiento continuo de indicadores ambientales como consumo energético, uso de agua o generación de residuos. Esta información permite a las empresas ajustar los procesos en tiempo real, detectar ineficiencias y cumplir con auditorías ambientales cada vez más exigentes.
La integración de estas tecnologías no solo mejora el rendimiento operativo, sino que también simplifica la obtención de certificaciones de sostenibilidad y calidad.
Ventajas competitivas de la maquinaria sostenible
La adopción de maquinaria industrial alimentaria alineada con los estándares ecológicos aporta beneficios que van más allá del cumplimiento normativo. Las empresas que invierten en equipos eficientes reducen costes operativos, mejoran su imagen corporativa y fortalecen su posicionamiento frente a clientes y distribuidores que priorizan proveedores sostenibles.
Asimismo, la optimización de recursos y la reducción de desperdicios contribuyen a mejorar la rentabilidad a largo plazo, convirtiendo la sostenibilidad en una inversión estratégica.
Hacia una industria alimentaria más eficiente y responsable
Los nuevos estándares ecológicos están redefiniendo el desarrollo tecnológico de la maquinaria industrial alimentaria. La combinación de eficiencia energética, digitalización y reducción del impacto ambiental marca el camino hacia plantas de producción más sostenibles, capaces de responder tanto a las exigencias regulatorias como a las nuevas expectativas del mercado global.
